


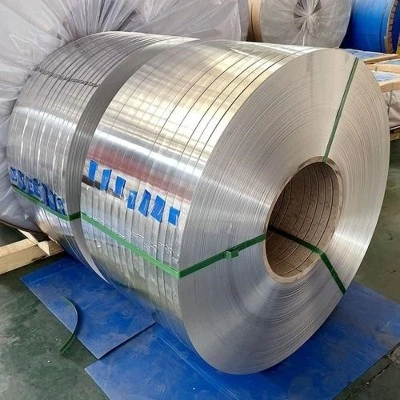
6082 O álræman er kaldvalsað-, glæðað efni sem viðurkennt er fyrir einstaka mótunarhæfni fyrir hitameðhöndlun. „O“ skapið táknar að fullu glóðu ástandi, sem skilar hámarks sveigjanleika með því að hita málminn í 415 gráður. GNEE útvegar þessa vöru nákvæmar upplýsingar: 140 mm breidd, 3,15 mm þykkt og 2 metra lengd.
6082 röðin tilheyrir Al-Mg-Si fjölskyldunni og tryggir áreiðanlega tæringarþol og framúrskarandi suðuhæfni. Framleiðendur nota þessa mjúku ræmu til að stimpla flókin form, sem síðan gangast undir gervi öldrun til að ná burðarstyrk. Þetta tæknilega yfirlit sýnir efnisbreytur, prófunarreglur og iðnaðarnotkun 6082 O ræmunnar.
Forskrift 6082 O álræmur og markaðsgögn
Forskriftargagnatafla: Efnafræðileg, vélræn og mál
| Parameter | Forskrift |
|---|---|
| Álblöndu | 6082 |
| Skapgerð | O |
| Vöruform | Ál ræmur |
| Breidd | 140 mm |
| Þykkt | 3,15 mm |
| Lengd | 2000 mm (2 m) |
| Gildandi staðall | EN 573-3:2019 / EN 485-2:2016 |
Efnasamsetning
| Frumefni | Innihald (þyngd%) |
|---|---|
| Si | 0.7–1.3 |
| Mg | 0.6–1.2 |
| Mn | 0.4–1.0 |
| Fe | Minna en eða jafnt og 0,50 |
| Cu | Minna en eða jafnt og 0,10 |
| Kr | Minna en eða jafnt og 0,25 |
| Zn | Minna en eða jafnt og 0,20 |
| Ti | Minna en eða jafnt og 0,10 |
| Al | Afgangur |
Vélrænir eiginleikar
| Eign | Krafa |
|---|---|
| Afrakstursstyrkur (Rp0,2) | Minna en eða jafnt og 85 MPa (12,3 ksi) |
| Togstyrkur (Rm) | Minna en eða jafnt og 130 MPa (18,9 ksi) |
| Lenging (A50mm) | Stærri en eða jafnt og 18% |
Víddarvikmörk
| Stærð | Markverðmæti | Leyfilegt umburðarlyndi |
|---|---|---|
| Þykkt | 3,15 mm | +0.12 mm |
| Breidd | 140 mm | +1.5 mm |
| Lengd | 2000 mm | +3.0 mm |
SMM verðtilvísun
| Vörulýsing | Verðbil (USD/MT) |
|---|---|
| 6082 O álræma, kaldvalsað | $3.150–$3.350 / MT |
| Verðgrundvöllur | SMM A00 Grunn + vinnslugjald |
| Viðmiðunartímabil | Q3 2026 |

1. Aðalnotkun og forrit
Þessi glaðna álræma þjónar tilteknum framleiðslugreinum sem krefjast mikillar for-formunaraðgerða fyrir endanlega styrkingu, sem leiðir til algengra vara sem sjást í daglegu borgarumhverfi.
Framleiðsla reiðhjólahluta:Grindsmiðir móta þessa 140 mm breiðu ræmu í styrktar hlífar fyrir höfuðrör fyrir reiðhjól. Lágur hámarksflæðistyrkur 85 MPa (12,3 ksi) leyfir flókna stimplun fyrir suðu og endanlega herðingu, sem dregur verulega úr álagsbrotum meðan á sjálfvirku samsetningarferlinu stendur.
Innri stimplun bifreiða:Bifreiðaverkfræðingar tilgreina 6082 O ræmuna fyrir innri stuðningsramma mælaborðs og falinn sætisfestingar. Gleitt skapið uppfyllir kröfur um djúpteikningu þessara hluta, kemur í veg fyrir að efni rifni á sama tíma og það heldur nákvæmum víddarvikmörkum upp á +0.12 mm á tilgreindri þykkt.
Modular hillukerfi:Framleiðendur verksmiðjubúnaðar nota 2-metra lengdina til að búa til hillupláss og þverspelkur. Með því að kýla staðsetningargöt og brjóta saman brúnirnar í mjúku O-skapinu ná framleiðendur nákvæmum samsetningarstöðum áður en þeir herða hlutana til að bera mikið iðnaðarálag.
Ljósabúnaðarhús:Framleiðendur nota kaldvalsaða ræmuna- til að mynda bogadregið endurskinshlíf fyrir LED-ljósakerfi í atvinnuskyni. Framúrskarandi yfirborðsáferð frá kaldvalsunarferlinu ásamt 18% lágmarkslenging gerir óaðfinnanlega útlínur, sem tryggir bestu ljósdreifingu í skrifstofuumhverfi.
Til að fá nákvæmar 6082 O ál ræmur fyrir stóra-myndunaraðgerðir þínar skaltu hafa samband við GNEE viðskiptateymi til að fá samkeppnishæf magntilboð og tryggða afhendingaráætlanir.
2. Helstu kostir og kostir
Sérstök samsetning af köldu-valsingu og fullglæðingu veitir þessu efni einstaka málmvinnslukosti, sem hámarkar bæði framleiðsluferlið í verksmiðjunni og endanlega burðarvirki.
Hámarksmótun málms:Heildarglæðingarferlið við 415 gráður dregur úr innri álagi og lækkar togstyrkinn í að hámarki 130 MPa (18,9 ksi). Þetta mjúka ástand gerir mikla plastaflögun kleift, sem gerir framleiðendum kleift að framkvæma djúpteikningu og beygju með þéttum radíus án efnisbilunar.
Nákvæm víddarnákvæmni:Kalt velting framleiðir yfirburða yfirborðsáferð og strangt þykktareftirlit. Tilgreind 3,15 mm þykkt heldur nákvæmu +0.12mm umburðarlyndi, sem tryggir að sjálfvirkar stimplunarpressur virki stöðugt án þess að festast. Þessi víddaráreiðanleiki dregur beint úr framleiðsluhraða og bætir skilvirkni verksmiðjunnar.
Framúrskarandi vinnslusuðuhæfni:Efnasamsetningin, sem inniheldur 0,7-1,3% sílikon og 0,6-1,2% magnesíum, styður mjög áreiðanlega suðuaðgerðir. Rekstraraðilar nota auðveldlega staðlaðar TIG- eða MIG-suðuaðferðir til að tengja þessar mynduðu ræmur við aðra 6000-röð burðarhluta án þess að upplifa sprungur í suðulaug eða of mikla grop.
Mikill styrkur eftir-meðferð:Þó að hún sé afhent í mjúku O-skapinu, bregst 6082 álfelnin einstaklega vel við síðari gerviöldrun. Eftir hitameðhöndlun staðlaðrar lausnar, breytast mynduðu hlutarnir yfir í T6 temprun, og ná endanlega afrakstursstyrk sem fer yfir 260 MPa (37,7 ksi) fyrir mikla burðarvirki.
3. Afhending, skoðunarstaðlar og pökkun
Að fylgja ströngum alþjóðlegum staðlaforskriftum tryggir stöðug efnisgæði við afhendingu, verndar líkamlega heilleika álræmanna við flutning og langtímageymslu.
Staðlað samræmisstaðfesting:Gæðatryggingateymi sannreyna alla efna- og vélræna eiginleika gegn núverandi EN 485-2:2016 og EN 573-3:2019 stöðlum. Þetta strönga samræmi tryggir að sérhver framleidd lota uppfylli nákvæm frumefnismörk og nauðsynlegan hámarks togstyrk upp á 130 MPa (18,9 ksi).
Málþolsprófanir:Skoðunarmenn mæla 2 metra ræmurnar með því að nota kvarðaða stafræna míkrómetra til að staðfesta tiltekið +3.0mm lengdarvik og +1.5mm breiddarvik. Að uppfylla þessar nákvæmu færibreytur tryggir að efnið passi fullkomlega í sjálfvirkar vinnsluvélar án þess að þurfa aukahandvirkar snyrtingar.
Yfirborðsgalla skoðun:Skoðunarreglurnar segja til um ítarlega sjónræna og sjálfvirka sjónskoðun á köldu-valsuðu yfirborði. Tæknimenn hafna allri ræmu sem sýnir rispur dýpri en 0,05 mm, oxunarmerki eða olíubletti, og tryggja að efnið haldist hentugt fyrir glæra rafskauts- eða dufthúðun eftir -framleiðslu.
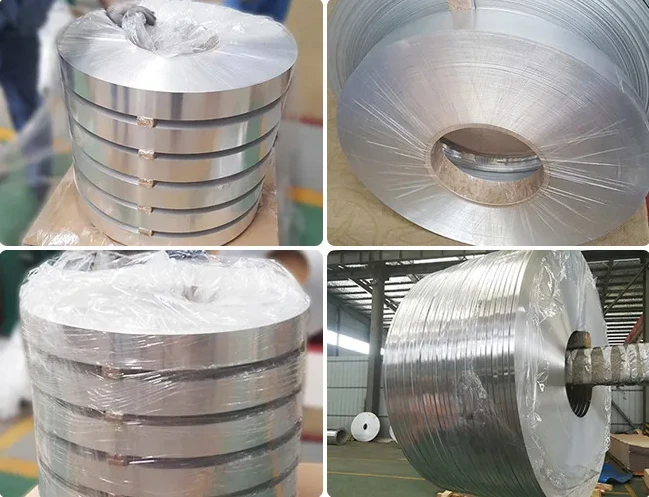
Rakaþolnar-umbúðir:Starfsmenn GNEE vefja álstrimunum inn í há-þéttleika pólýetýlenfilmu og setja inn kísilgelþurrkefni til að koma í veg fyrir þéttingu. Þessi fjöl-laga hindrun stöðvar vatnsinngang við sjóflutninga og kemur í veg fyrir staðbundna galvaníska tæringu eða yfirborðslitun áður en viðskiptavinurinn fær vörubirgðann.
4. Gæðaprófun vöru
Alhliða rannsóknarstofuprófun mælir eðlisfræðilega hæfileika glóða málmsins og tryggir að meðfylgjandi efni passi nákvæmlega við nauðsynlega málmvinnslugrunnlínu áður en viðskiptavinur myndast.
Optical Emission Spectrometry:Tæknimenn nota háþróaða ljósgeislunarrófmæla til að greina frumefnasamsetningu hvers hitalotu. Þetta próf staðfestir að mikilvægar málmblöndur eins og magnesíum og kísill haldast stranglega innan tilgreindra prósentumarka, sem tryggir rétta úrkomuhörðnunarviðbrögð síðar.
Togstyrksprófun:Rekstraraðilar draga staðlaða prófunarmiða úr 3,15 mm þykku ræmunni og draga þá með því að nota kvarðaða alhliða prófunarvél. Búnaðurinn sannreynir að afrakstursstyrkurinn haldist stranglega undir 85 MPa (12,3 ksi) þröskuldinum, sem staðfestir líkamlega árangur glæðuferlisins.
Samræmd lengingarmæling:Meðan á togprófinu stendur, mæla skynjarar samræmda lenginguna yfir 50 mm lengd. Niðurstöðurnar verða að vera með lágmarkslengingargildi upp á 18%, sem sannar að efnið hafi nægilega sveigjanleika til að þola alvarlegar beygjuaðgerðir án þess að hefja ör-sprungur meðfram ytri brúnum.
Örbyggingarkornagreining:Málmfræðingar útbúa þversniðssýni, æta yfirborðið til að skoða kornabygginguna undir rafeindasmásjá. Þetta mat tryggir samræmda, jafnása korndreifingu sem stafar af 415 gráðu glæðingarferlinu, sem kemur í veg fyrir staðbundna veika punkta eða ójafna aflögun á stimplunarfasa viðskiptavinarins.
Biðjið um sérsniðna tilvitnun þína og ítarleg efnisprófunarvottorð fyrir GNEE 6082 O álræmur með því að leggja fram nákvæmar stærðarkröfur þínar í gegnum alþjóðlega innkaupagáttina okkar í dag.
5. Framtíðarþróunarhorfur
Framfarir í málmblöndurvinnslu og sjálfvirkni knýja fram breytingar á eftirspurnarmynstri fyrir glópaðar álræmur, sem leiðir til þess að framleiðendur taka upp strangari forskriftir og grænni framleiðsluaðferðir á heimsvísu.
Sjálfbær bræðslusamþætting:Álframleiðendur setja í auknum mæli vatnsaflsorku og endurunnið rusl inn í 6082 steypuferlið. Þessi umskipti dregur úr heildar kolefnisfótspori um allt að 40%, uppfyllir strangar umhverfisreglur stjórnvalda á sama tíma og nauðsynlegum 0,6-1,2% magnesíumsamsetningu staðli fyrir iðnaðar málmblöndur.
Aukið þolstýringar:Komandi endurtekningar af kaldveltitækni- nýta rauntíma leysiviðbragðskerfi til að stilla rúlluþrýsting á kraftmikinn hátt. Þessi nýjung mun á endanum þjappa þykktarvikmörkum vel undir núverandi +0.12mm forskrift, sem uppfyllir ör-framleiðslukröfur næstu-kynslóðar innri stuðningsramma rafeindatækja.
Fínstillt glæðingarlotur:Málmvinnslufræðingar prófa nú rafsegulörvunarhitun sem valkost við hefðbundna gasbrennsluofna-. Hröð staðbundin upphitun minnkar vinnslutímann úr 3 klukkustundum í aðeins mínútur á sama tíma og hún nær nákvæmlega 130 MPa (18,9 ksi) togstyrk sem O skapið krefst.
Sjálfvirk gæðaflokkun:Verksmiðjur beita virkum gervigreindaralgrímum pöruðum við háhraðamyndavélar til að bera kennsl á smásjá yfirborðsgalla á síðasta kaldvalsfasa. Þessi sjálfvirka sjónskoðun útilokar mannlegar eftirlitsvillur og tryggir gallalaust efnissamkvæmni fyrir mjög sjálfvirkar birgðakeðjur bíla og byggingarlistar um allan heim.
Niðurstaða
6082 O álröndin skilar nauðsynlegum mótunarhæfni fyrir framleiðsluferli sem krefjast mikillar plastaflögunar. Með því að útvega nákvæmar stærðir, 140 mm breidd og 3,15 mm þykkt, gefur GNEE framleiðendum efni tilbúið fyrir sjálfvirka vinnslu. Strangt samræmi við EN 485-2:2016 takmarkar afkastagetu við 85 MPa (12,3 ksi), sem kemur í raun í veg fyrir bilanir við djúpdrátt. Hæfni til að skipta úr mjög sveigjanlegu ástandi yfir í hertan burðarhluta gerir þessa vöru mikilvæga fyrir nútíma byggingarlistar- og bílaframleiðslu, sem tryggir stöðugan og áreiðanlegan burðarþol.

Algengar spurningar
Hver er munurinn á 6082 O og 6082 T6 áli?
O skapið gefur til kynna að fullu glæðu, mjúku ástandi með hámarks uppskeruþol upp á 85 MPa (12,3 ksi) hannað fyrir mikla mótunarhæfni. T6 skapið gefur til kynna að málmurinn hafi verið meðhöndlaður með lausnarhita-og tilbúnar öldrun, sem nær yfir 260 MPa (37,7 ksi) fyrir burðarvirki stífleika.
Af hverju að tilgreina +0.12mm þykktarvik fyrir 3,15 mm ræmuna?
Sjálfvirkar stimplunarvélar þurfa nákvæma efnisþykkt til að starfa án þess að festast. Þétt +0.12mm umburðarlyndi tryggir jafnan núning og efnisflæði við djúpdráttaraðgerðir, sem lágmarkar bilanatíðni í endanlegu mynduðu íhlutunum.
Er hægt að soða 6082 O álræmuna auðveldlega?
Já, 6082 álfelgur hefur framúrskarandi suðuhæfni vegna sérstakrar sílikon- og magnesíuminnihalds. Framleiðendur nota reglulega TIG- og MIG-suðuferli á mynduðu O-temprunarhlutunum áður en þeir senda alla samsetninguna í lokahitameðferð.
Hvernig pakkar GNEE 2 metra lengdum álstrimunum?
GNEE verndar ræmurnar með því að pakka þeim inn í raka-þolna pólýetýlenfilmu sem inniheldur kísilgelþurrkefni. Starfsmenn pakka síðan knippunum í styrktar trégrindur, koma í veg fyrir líkamlega aflögun og vernda efnið gegn galvanískri tæringu við alþjóðlega sjóflutninga.
Hver eru aðal viðskiptaleg forritin fyrir 140 mm breiðan 6082 ræma?
Framleiðendur nota 140 mm breiddina til að stimpla byggingarfestingar, mælaborðsfestingar fyrir bíla og styrktar hjólagrind. Mjúkt ástand efnisins gerir kleift að beygja flókna, en síðari hitameðferðir veita nauðsynlegan burðarstyrk fyrir þessa íhluti.


